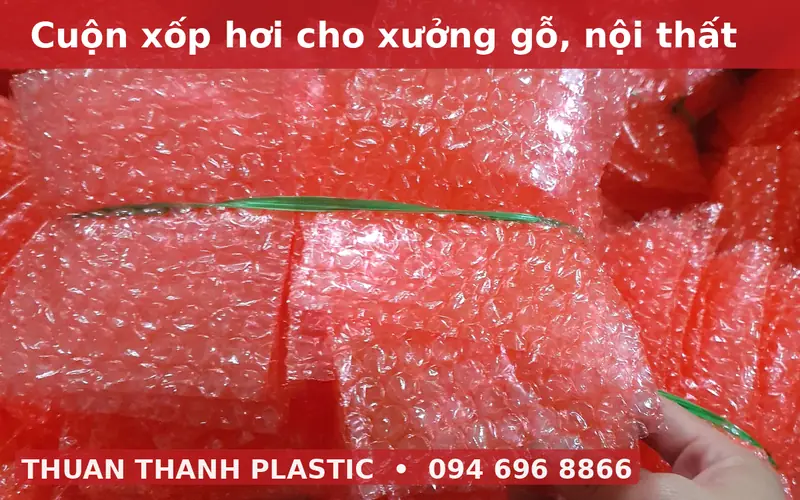
Với xưởng gỗ và nội thất, cuộn xốp hơi đáng dùng nhất ở khâu bọc ngoài chống va: quấn thân tủ, bọc chân bàn ghế, trùm sofa, đệm giữa các tấm cánh cửa trong kiện. Điều cần nhớ là xốp hơi không nên áp thẳng lên mặt sơn chưa khô hẳn, vì bóng khí có thể in vết lên lớp sơn. Cách làm phổ biến là lót một lớp mỏng phẳng (giấy hoặc PE Foam mỏng) sát mặt gỗ, rồi mới quấn xốp hơi bên ngoài.
Dưới đây là cách chọn quy cách và bố trí xốp hơi theo đúng thứ tự công đoạn trong một xưởng nội thất, từ lúc sản phẩm rời khu sơn đến khi lên xe.
Công đoạn 1: Sau khu sơn – chờ sơn ổn định
Mặt sơn PU, sơn gốc nước hay sơn lót bóng đều cần thời gian để ổn định bề mặt. Bọc quá sớm, kể cả bằng vật liệu mềm, vẫn có thể để lại dấu. Đây không phải lỗi của xốp mà là do mặt sơn còn mềm. Nên để sản phẩm đủ thời gian theo khuyến cáo của loại sơn đang dùng trước khi chuyển sang bàn đóng gói.
Ở khâu này, nhiều xưởng chỉ phủ tạm một tấm xốp hơi khổ lớn trùm hờ lên trên để chống bụi, quay mặt phẳng xuống dưới, không quấn chặt.
Công đoạn 2: Bảo vệ góc và cạnh
Góc và cạnh là nơi đồ gỗ hay hỏng nhất khi bốc xếp. Xốp hơi gấp nhiều lớp quấn quanh góc giúp hấp thụ cú va. Một số xưởng dùng thêm góc nhựa hoặc góc carton bên ngoài lớp xốp để giữ hình. Với cạnh dài như mép mặt bàn, cắt dải xốp hơi bóng 20–25mm quấn dọc theo cạnh trước khi quấn toàn thân.
Công đoạn 3: Quấn thân sản phẩm
Sau khi lót mặt và bọc góc, quấn xốp hơi quanh thân. Khổ cuộn nên chọn theo chiều cao lớn nhất của nhóm sản phẩm chủ lực để quấn một lượt là kín. Bảng dưới gợi ý quy cách theo từng loại hàng nội thất:
| Sản phẩm | Khổ cuộn | Cỡ bóng | Ghi chú |
|---|---|---|---|
| Ghế ăn, ghế đơn | 1m – 1.2m | 10mm | Quấn chân riêng trước, rồi quấn tổng |
| Bàn ăn, bàn làm việc (tháo chân) | 1.2m – 1.5m | 10mm mặt, 25mm cạnh | Mặt bàn lót lớp phẳng trước khi quấn |
| Tủ quần áo, tủ bếp nguyên khối | 2m | 20–25mm | Một lượt kín chiều cao, gia cố góc |
| Sofa, giường bọc nệm | 2m | 10–20mm | Trùm toàn bộ, gập kín đáy |
| Cánh cửa, tấm ván ốp | 1.2m – 1.5m | 10mm | Đặt xen giữa các tấm khi xếp chồng |
| Đồ trang trí, khung tranh | 40–60cm | 10mm | Quấn nhiều vòng, chèn khe trong thùng |
Khổ 2m trở lên sản xuất theo yêu cầu; vì sao nên dùng khổ lớn cho tủ và sofa được giải thích trong bài cuộn xốp hơi khổ lớn 2m, 3m.
Công đoạn 4: Xếp chồng và đóng kiện
Khi nhiều tấm ván, cánh cửa hay mặt bàn được xếp chồng trong một kiện, ma sát giữa các tấm khi xe rung là nguyên nhân trầy xước phổ biến. Đặt một tấm xốp hơi giữa từng lớp giúp tách các bề mặt. Kiện xuất khẩu đóng thùng gỗ hoặc carton dày nên lót thêm xốp ở đáy và bốn vách, phần trống bên trong chèn bằng xốp hơi vo cuộn hoặc tấm gấp.
Khi nào dùng thêm PE Foam?
Xốp hơi chống va tốt nhưng mặt bóng không phẳng. Với mặt gỗ sơn bóng cao cấp, kính lắp trên tủ, gương hay mặt đá, lớp sát bề mặt nên là PE Foam mỏng vì bề mặt mịn, không in vết. Xưởng muốn gộp hai lớp làm một để giảm thao tác có thể dùng loại xốp hơi ghép sẵn PE Foam; ưu nhược điểm của loại này được phân tích trong bài cuộn xốp hơi ghép PE Foam. Ứng dụng của PE Foam trong ngành gỗ được tổng hợp ở bài ứng dụng xốp PE Foam trong ngành nội thất.
Lưu kho xốp trong xưởng gỗ
Xưởng gỗ thường nhiều bụi, có khu sơn, khu sấy. Cuộn xốp hơi nên để ở khu sạch, xa khu sấy và nguồn nhiệt, không đặt sát lò hay mái tôn hấp nắng vì nhiệt làm màng mềm và bóng dễ xẹp. Không chồng ván gỗ lên cuộn xốp. Giữ lớp bọc ngoài cuộn cho tới khi mang ra bàn.
Trong xưởng, thợ có thể gọi đây là xốp nổ, xốp bóp nổ, màng bóng khí hay bubble wrap; khi lập phiếu vật tư nên ghi theo khổ, cỡ bóng, số lớp để bộ phận mua hàng không nhầm.
Nguồn cung cho vùng sản xuất đồ gỗ
Đồ gỗ nội thất tập trung nhiều ở Bình Dương, Đồng Nai và một số tỉnh phía Bắc. Thuận Thành Plastic giao xốp hơi từ xưởng TP.HCM tới các nhà máy quanh KCN Mỹ Phước (Bình Dương), KCN Nhơn Trạch II – Lộc Khang (Đồng Nai); phía Bắc, xưởng Bắc Ninh và Hải Phòng phục vụ khu vực quanh KCN Thanh Văn – Tân Ước (Hà Nội) và KCN Ngọc Long (Hưng Yên). Sản xuất khoảng 1–2 ngày.
Giá phụ thuộc khổ, cỡ bóng, số lớp, bản nặng hay nhẹ, chiều dài cuộn và lượng dùng. Gửi danh mục sản phẩm và kích thước lớn nhất qua trang Liên hệ của cuonxophoi.com để được gợi ý quy cách. Xem các khổ lớn tại danh mục cuộn xốp hơi khổ lớn hoặc trang nhà máy sản xuất cuộn xốp hơi.
Xưởng gỗ thường hỏi gì về xốp hơi?
Bọc xốp hơi lên mặt gỗ vừa sơn có bị hằn bóng không?
Có thể hằn nếu sơn chưa ổn định; nên chờ đủ thời gian theo loại sơn và lót lớp phẳng như giấy hoặc PE Foam mỏng trước khi quấn xốp hơi.
Đóng tủ quần áo nguyên khối nên quấn mấy vòng xốp hơi?
Thường một đến hai vòng loại bóng to 3 lớp, cộng phần gia cố ở góc; hàng đi đường xa hoặc xuất khẩu nên tăng thêm.
Xưởng nội thất có nên dùng xốp hơi màu không?
Màu chủ yếu để phân biệt mã hàng hoặc nhận diện kiện; nếu không cần thì loại trắng là phổ biến.
Dùng xốp hơi thay hẳn thùng carton cho bàn ghế được không?
Với giao hàng gần, nhiều xưởng chỉ quấn xốp hơi và màng co; hàng đi xa hoặc ghép xe nên có thêm carton hoặc khung gỗ.
Bụi gỗ bám vào xốp hơi có ảnh hưởng gì không?
Bụi bám vào mặt trong có thể gây xước khi xe rung; nên lau sạch sản phẩm và để cuộn xốp ở khu sạch trước khi bọc.
Có làm cuộn khổ 2m cho xưởng ở Bình Dương không?
Có, khổ 2m làm theo yêu cầu tại xưởng TP.HCM và giao tới các KCN trong tỉnh Bình Dương.